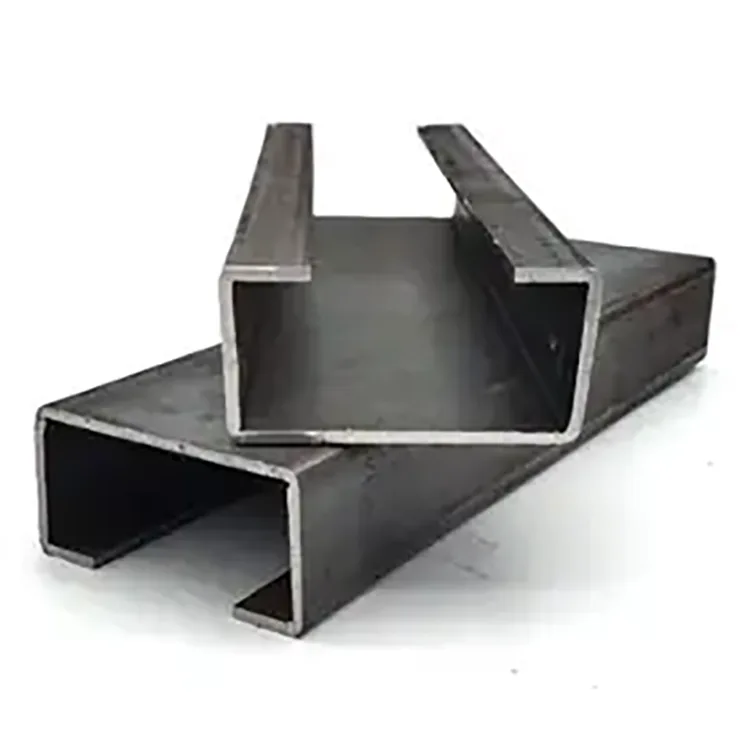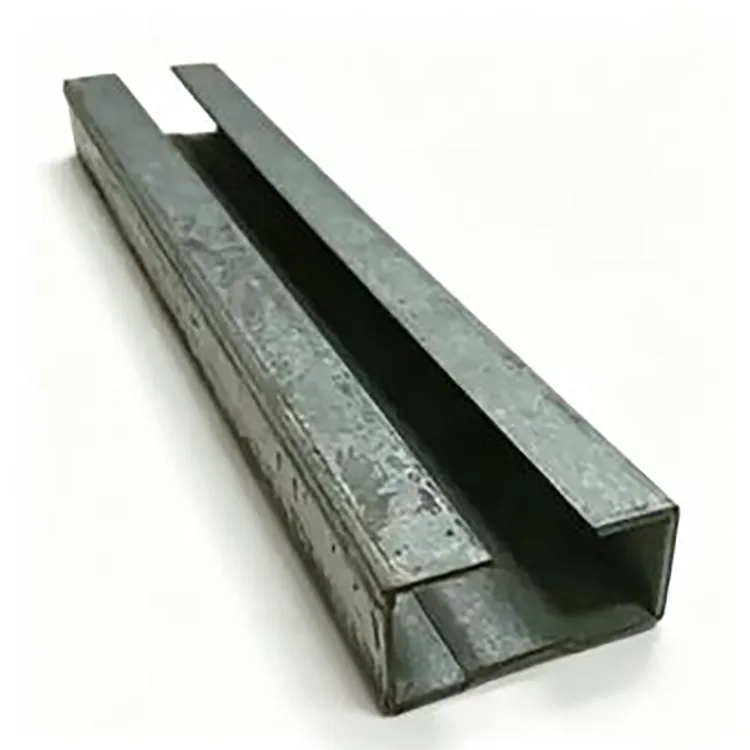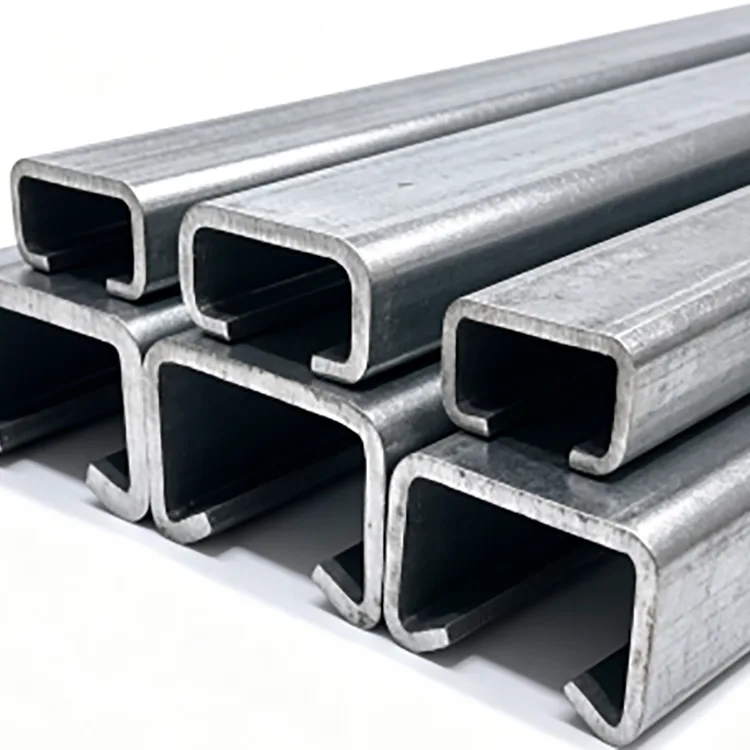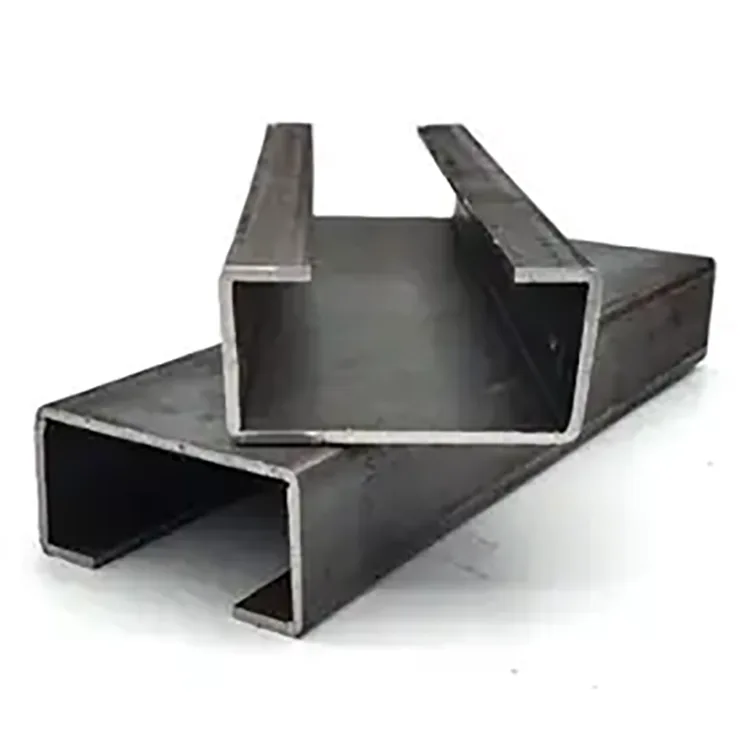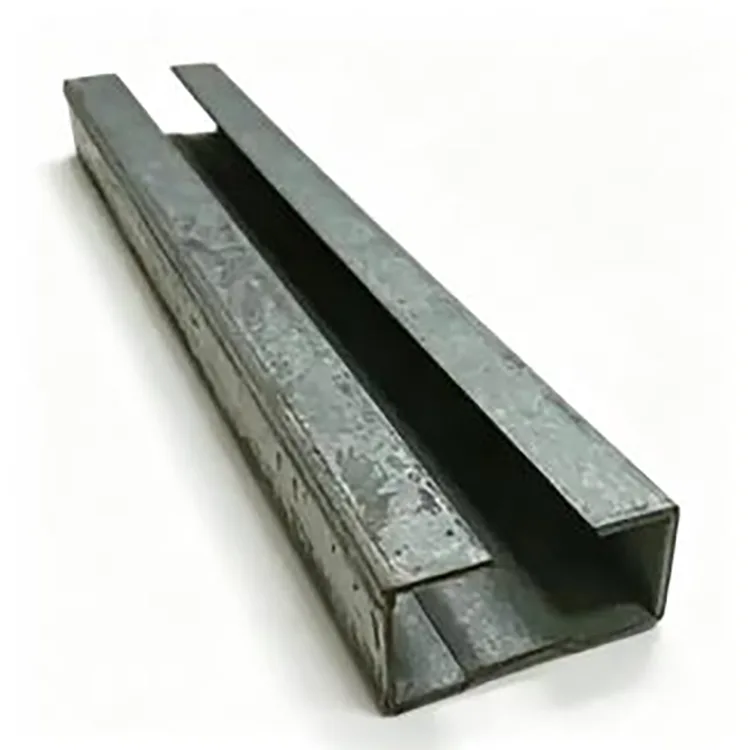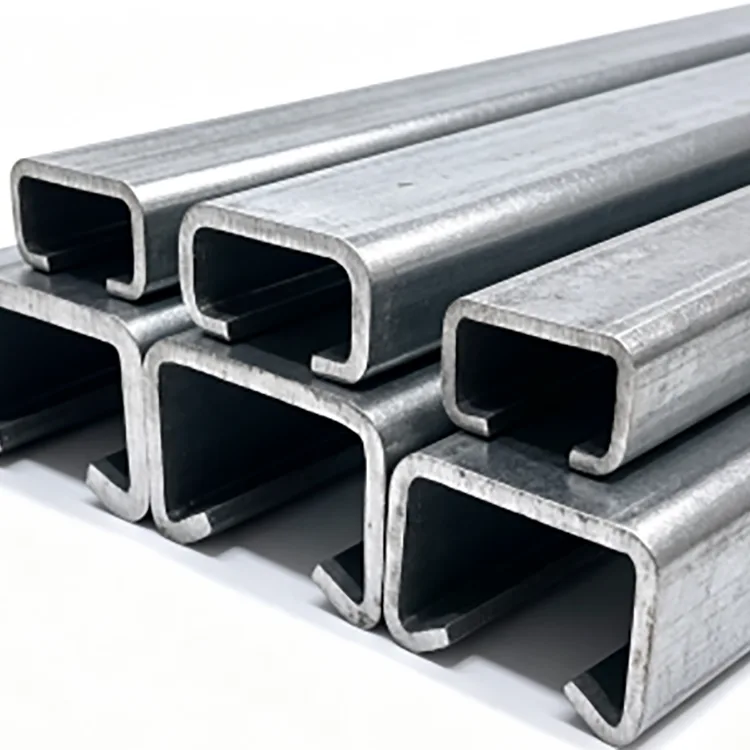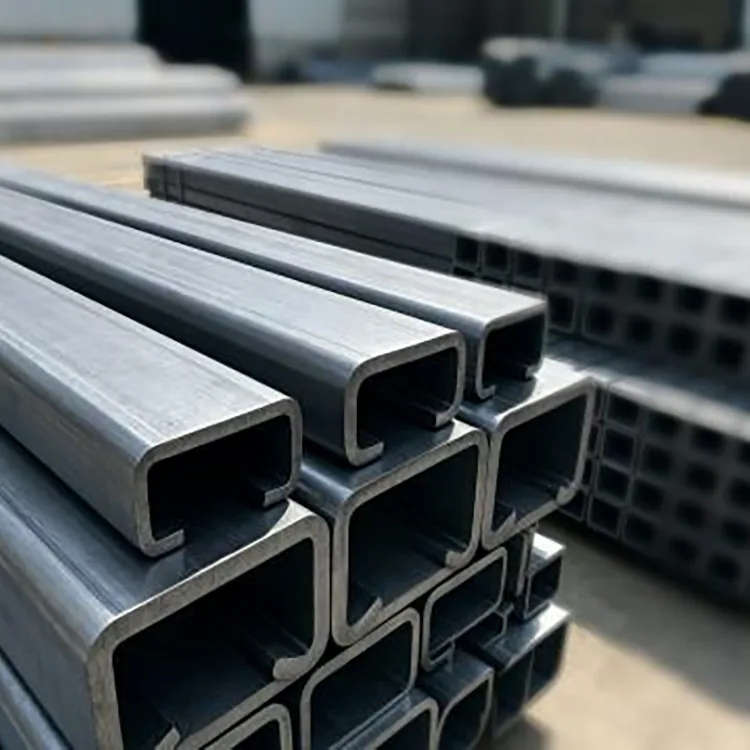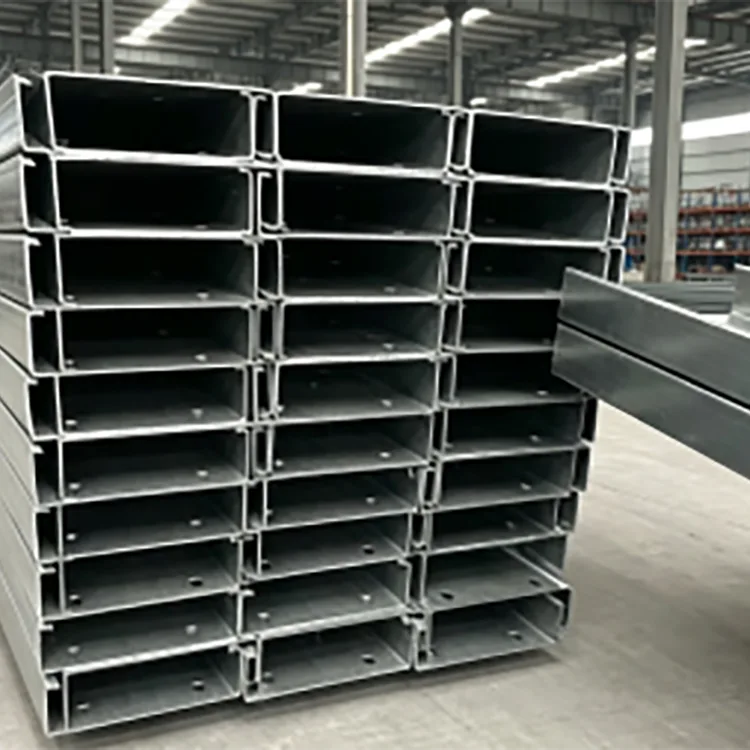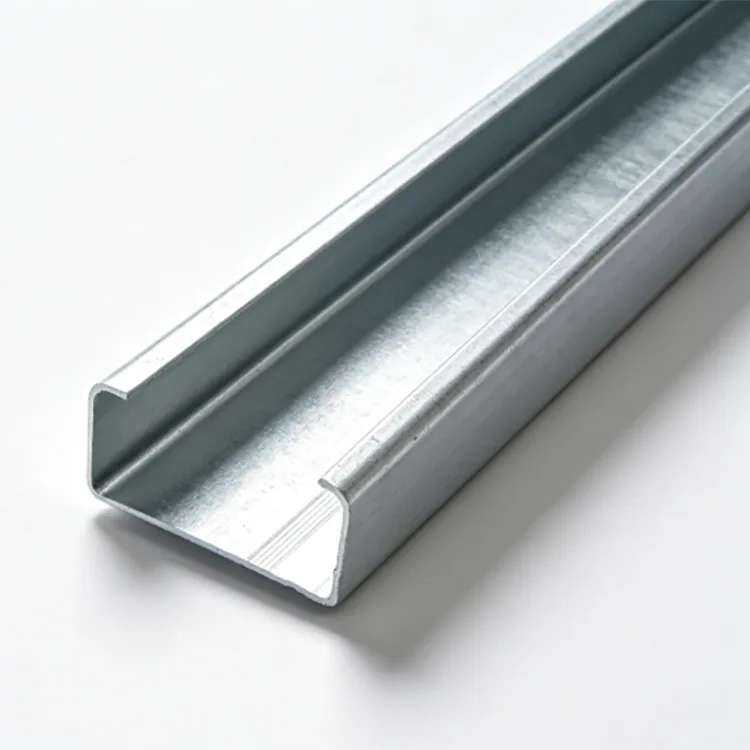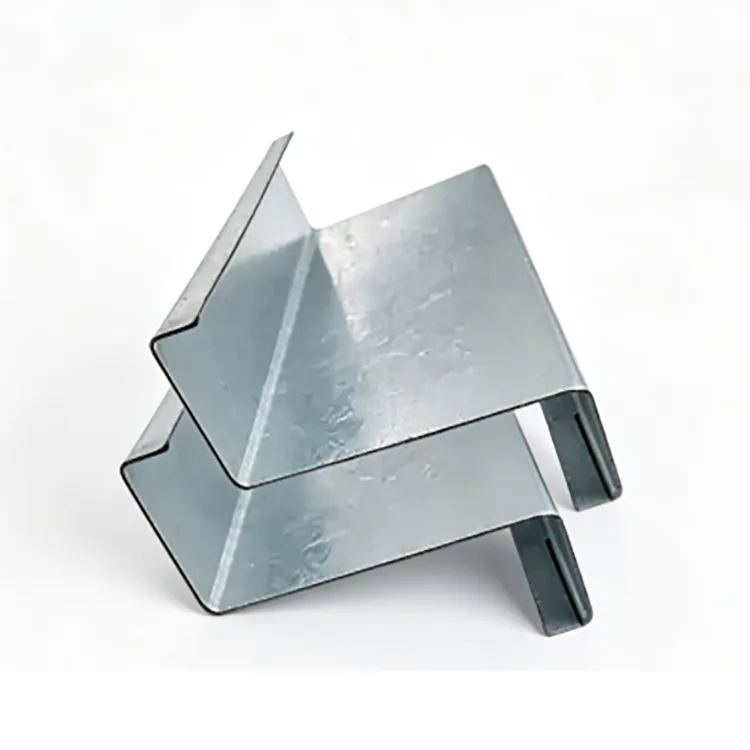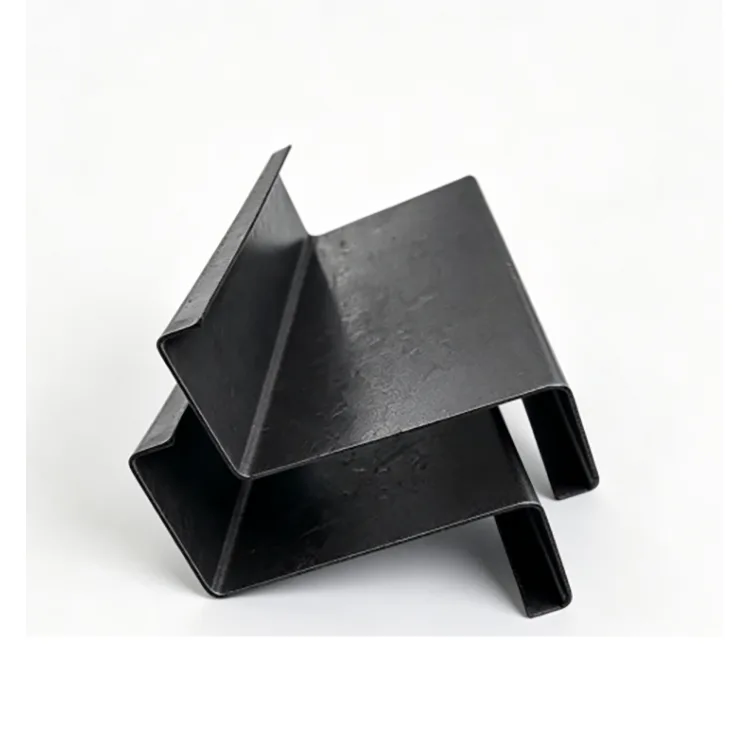
কোল্ড-ফর্মড সি সেকশন স্টিল ইস্পাত কাঠামোর জন্য ডিজাইন করা হয়েছে যেখানে ভারী হট-রোল্ড সেকশন ব্যবহার করার চেয়ে উচ্চ শক্তি-থেকে-ওজন অনুপাত, সামঞ্জস্যপূর্ণ মাত্রা এবং দ্রুত ইনস্টলেশন বেশি গুরুত্বপূর্ণ।
প্রোফাইল ক্রমাগত রোলার গঠনের একটি সিরিজ মাধ্যমে ইস্পাত ফালা খাওয়ানো দ্বারা নির্মিত হয়. উচ্চ-তাপমাত্রা গরম রোলিং ছাড়াই ইস্পাতটি ধীরে ধীরে সি-আকৃতির অংশে বাঁকানো হয়। যেহেতু গঠন প্রক্রিয়াটি সেকশনের জ্যামিতি এবং দৈর্ঘ্যকে ক্রমাগত নিয়ন্ত্রণ করতে পারে, সমাপ্ত সদস্যটি এমন প্রকল্পগুলির জন্য উপযুক্ত যেগুলির জন্য বারবার বিভাগ, নির্দিষ্ট দৈর্ঘ্য, প্রি-পাঞ্চড হোল এবং দ্রুত বোল্ট করা সমাবেশ প্রয়োজন।
Q235B এবং Q355B কাঠামোগত প্রয়োজনীয়তা অনুযায়ী উপলব্ধ। সাধারণ বিভাগগুলি C80 থেকে C300 পর্যন্ত, প্রাচীরের বেধ 0.8 মিমি থেকে 3.0 মিমি পর্যন্ত।


|
আইটেম |
স্পেসিফিকেশন |
|
পণ্য |
কোল্ড-ফর্মড সি সেকশন স্টিল |
|
উপাদান |
Q235B, Q355B |
|
ধারা |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
প্রাচীর বেধ |
0.8-3.0 মিমি |
|
স্ট্যান্ডার্ড দৈর্ঘ্য |
6 মি, 9 মি, 12 মি |
|
কাস্টম দৈর্ঘ্য |
স্থির-দৈর্ঘ্য কাটিয়া উপলব্ধ |
|
উত্পাদন প্রক্রিয়া |
কোল্ড রোল গঠন, সমতলকরণ, খোঁচা এবং কাটা |
|
সারফেস |
কালো ইস্পাত / আচার ইস্পাত, uncoated |
|
স্ট্যান্ডার্ড |
GB/T 6728-2017 |
|
প্রক্রিয়াকরণ |
পাঞ্চিং, কাটিং, কোণার কাটিং, কাস্টমাইজড মাত্রা |
|
আবেদন |
Purlins, প্রাচীর ফ্রেমিং, মেজানাইন, পার্টিশন, সরঞ্জাম সমর্থন এবং হালকা ইস্পাত কাঠামো |
উত্পাদন প্রক্রিয়া একটি প্রচলিত হট-ঘূর্ণিত চ্যানেল উত্পাদন থেকে ভিন্ন।
একটি ইস্পাত ফালা একটি সমতল উপাদান হিসাবে শুরু হয়। এটি একাধিক ফর্মিং স্টেশনের মধ্য দিয়ে যায়, প্রতিটি রোলার সেট চূড়ান্ত সি-সেকশনে না পৌঁছানো পর্যন্ত বিকৃতির একটি নিয়ন্ত্রিত পরিমাণ প্রবর্তন করে।
এই ধীরে ধীরে গঠন প্রক্রিয়া প্রস্তুতকারক নিয়ন্ত্রণ করতে অনুমতি দেয়:
বিভাগের গভীরতা
ফ্ল্যাঞ্জ প্রস্থ
যেখানে প্রয়োজন ঠোঁটের জ্যামিতি
প্রাচীর বেধ
সামগ্রিক সরলতা
গর্ত অবস্থান
স্থির দৈর্ঘ্য
বারবার নির্মাণ সদস্যদের জন্য, এই মাত্রিক সামঞ্জস্য কেবল একটি ভারী ইস্পাত বিভাগ নির্বাচন করার চেয়ে বেশি মূল্যবান হতে পারে।
চূড়ান্ত কাঠামোগত কর্মক্ষমতা, যাইহোক, সবসময় প্রকৃত বিভাগের মাত্রা, উপাদান গ্রেড, স্প্যান, সমর্থন শর্ত, সংযোগ পদ্ধতি, লোড, এবং প্রযোজ্য নকশা কোডের বিরুদ্ধে পরীক্ষা করা উচিত।
Q235B বা Q355B ইস্পাত ফালা প্রয়োজনীয় বিভাগ এবং কাঠামোগত প্রয়োগ অনুযায়ী নির্বাচন করা হয়।
ফর্মিং লাইনে প্রবেশ করার আগে ইনকামিং উপাদান বেধ, পৃষ্ঠের অবস্থা এবং উপাদান তথ্যের জন্য পরীক্ষা করা হয়।
অবাঞ্ছিত বিকৃতি দূর করার জন্য কুণ্ডলীটি আনকোয়েল করা হয় এবং সমতল করা হয়। স্থিতিশীল স্ট্রিপ ফিডিং গুরুত্বপূর্ণ কারণ এই পর্যায়ে ভিন্নতা পরবর্তীতে অংশের সোজাতা এবং গর্তের অবস্থানকে প্রভাবিত করতে পারে।
সমতল ফালা একাধিক রোলার স্টেশনের মধ্য দিয়ে যায়।
একটি অপারেশনে উপাদানটিকে চূড়ান্ত সি আকৃতিতে বাঁকানোর পরিবর্তে, বিভাগটি ধীরে ধীরে গঠিত হয়। এটি আকস্মিক বিকৃতি হ্রাস করে এবং বিভাগের মাত্রা এবং ফ্ল্যাঞ্জ জ্যামিতিকে উত্পাদন জুড়ে নিয়ন্ত্রণ করার অনুমতি দেয়।
যদি প্রকল্পের জন্য বল্টু গর্ত, পরিষেবা গর্ত, বা বারবার মাউন্টিং গর্তের প্রয়োজন হয়, তাহলে পাঞ্চিং উৎপাদন লাইনে একত্রিত করা যেতে পারে।
উৎপাদনের আগে গ্রাহকের অঙ্কন থেকে হোল ব্যবধান এবং অবস্থান নিশ্চিত করা উচিত, বিশেষ করে যখন বিভাগগুলি সরাসরি সাইটে একত্রিত হবে।
গঠন এবং খোঁচা করার পরে, বিভাগটি আকার দেওয়া হয় এবং সোজাতার জন্য পরীক্ষা করা হয়।
এই পর্যায়টি মোচড়, ফ্ল্যাঞ্জ বিচ্যুতি এবং মাত্রিক প্রকরণ নিয়ন্ত্রণ করতে সাহায্য করে যা অন্যথায় ফ্রেম সমাবেশকে আরও কঠিন করে তুলতে পারে।
অবিচ্ছিন্ন বিভাগ নির্দিষ্ট দৈর্ঘ্য অনুযায়ী কাটা হয়।
স্ট্যান্ডার্ড সরবরাহের মধ্যে রয়েছে 6 মি, 9 মিটার এবং 12 মিটার দৈর্ঘ্য, যখন নির্দিষ্ট দৈর্ঘ্যের কাটিং কাস্টমাইজড পরিসরের মধ্যে সাজানো যেতে পারে।
সমাপ্ত সি বিভাগ বান্ডলিং আগে চেক করা হয়.
পরিদর্শন বিভাগের মাত্রা, প্রাচীরের বেধ, সোজাতা, গর্তের অবস্থান যেখানে প্রযোজ্য, কাটার দৈর্ঘ্য, পৃষ্ঠের অবস্থা এবং ব্যাচের সামঞ্জস্যের উপর ফোকাস করে।
কোল্ড ফর্মিং ইস্পাত ফালাকে একটি দক্ষ খোলা অংশে আকৃতি দেওয়ার অনুমতি দেয়। যখন কাঠামোগত নকশা একটি পাতলা-প্রাচীরের সদস্যকে অনুমতি দেয়, এটি একটি ভারী প্রচলিত বিভাগের তুলনায় প্রয়োজনীয় ইস্পাত পরিমাণ কমাতে পারে।
প্রকৃত ওজন সঞ্চয় প্রতিটি প্রকল্পের জন্য একটি নির্দিষ্ট শতাংশ অনুমান করার পরিবর্তে নির্বাচিত সি-সেকশন, দেয়ালের বেধ, স্প্যান, লোড এবং ডিজাইনের প্রয়োজনীয়তা থেকে গণনা করা উচিত।
ক্রমাগত রোল গঠন দীর্ঘ উত্পাদন রানের উপর পুনরাবৃত্তিযোগ্য বিভাগের মাত্রা প্রদান করে।
শত শত বা হাজার বার বারবার purlins বা ফ্রেমিং সদস্য ব্যবহার করে প্রকল্পের জন্য, সামঞ্জস্যপূর্ণ মাত্রা বানোয়াট সহজতর করতে পারে এবং সাইট সংশোধনের প্রয়োজন কমাতে পারে।
প্রি-কাট দৈর্ঘ্য এবং প্রাক-পঞ্চড হোল বোল্ট করা সমাবেশের জন্য সরবরাহ করা যেতে পারে।
এটি হালকা ইস্পাত কাঠামোর জন্য বিশেষভাবে উপযোগী যেখানে ইনস্টলেশন ক্রম সঠিক গর্ত অবস্থান এবং পুনরাবৃত্তিযোগ্য সদস্য দৈর্ঘ্যের উপর নির্ভর করে।
C80 থেকে C300 বিভাগগুলি হালকা কাঠামোগত এবং ফ্রেমিং প্রয়োজনীয়তার একটি পরিসীমা কভার করে।
প্রয়োজনীয় বিভাগের ক্ষমতা এবং নকশার শর্ত অনুসারে 0.8-3.0 মিমি থেকে দেয়ালের বেধও নির্বাচন করা যেতে পারে।
আনকোটেড ইস্পাত পৃষ্ঠ পেইন্টিং, পাউডার আবরণ, galvanizing, বা অন্যান্য নির্দিষ্ট জারা-সুরক্ষা প্রক্রিয়ার জন্য প্রস্তুত করা যেতে পারে।

একটি সি বিভাগ নির্বাচন করা শুধুমাত্র সবচেয়ে বড় উপলব্ধ প্রোফাইল নির্বাচন করার পরিবর্তে কাঠামোগত প্রয়োজনীয়তা দিয়ে শুরু করা উচিত।
|
সেকশন রেঞ্জ |
সাধারণ ব্যবহার |
প্রধান বিবেচনা |
|
C80–C100 |
হালকা ফ্রেমিং, পার্টিশন, ইনডোর সাপোর্ট |
অপেক্ষাকৃত হালকা লোড এবং ছোট স্প্যানের জন্য উপযুক্ত |
|
C120–C160 |
Purlins, প্রাচীর ফ্রেমিং, সরঞ্জাম সমর্থন করে |
হালকা ইস্পাত নির্মাণের জন্য সাধারণ পরিসীমা |
|
C180–C220 |
ভারী purlins, mezzanine সেকেন্ডারি সদস্য, শিল্প ফ্রেমিং |
লোড এবং স্প্যান যাচাইকরণ প্রয়োজন |
|
C250–C300 |
ভারী কাঠামোগত ফ্রেমিং এবং সমর্থন অ্যাপ্লিকেশন |
বিভাগের ক্ষমতা, স্থানীয় buckling এবং সংযোগ নকশা পরীক্ষা করা উচিত |
প্রকৃত নির্বাচন কাঠামোগত হিসাবের মাধ্যমে নিশ্চিত করা উচিত। পাতলা দেয়ালের অংশগুলির জন্য, স্থানীয় বাকলিং, বিকৃতির বাকলিং, পার্শ্বীয় সংযম এবং সংযোগের বিবরণ ব্যবহারযোগ্য ক্ষমতাকে প্রভাবিত করতে পারে।
|
উপাদান |
সাধারণ নির্বাচন |
বিবেচনা |
|
Q235B |
ইনডোর ফ্রেমিং, purlins, পার্টিশন, সরঞ্জাম সমর্থন, লাইট-ডিউটি স্ট্রাকচার |
উপযুক্ত যেখানে ডিজাইনের শক্তির প্রয়োজন গ্রেডের সামর্থ্যের মধ্যে |
|
Q355B |
উচ্চ লোড ফ্রেমিং, ভারী purlins, সরঞ্জাম ঘাঁটি এবং কাঠামোগত সদস্য |
উচ্চ শক্তির গ্রেড যেখানে কাঠামোগত গণনাগুলি বস্তুগত শক্তি বৃদ্ধির জন্য আহ্বান করে |
Q355B ব্যবহার করার অর্থ স্বয়ংক্রিয়ভাবে এই নয় যে একটি পাতলা বিভাগ একটি মোটা Q235B বিভাগ প্রতিস্থাপন করতে পারে। সম্পূর্ণ বিভাগ নকশা শক্তি, স্থায়িত্ব, buckling, সংযোগ, এবং serviceability জন্য পরীক্ষা করা আবশ্যক.
স্ট্যান্ডার্ড কোল্ড-ফর্মড সি সেকশন স্টিল একটি প্রতিরক্ষামূলক দস্তা আবরণ ছাড়াই সরবরাহ করা হয়।
এটি এর জন্য অর্থনৈতিক করে তোলে:
শুষ্ক অন্দর কর্মশালা
ঘেরা গুদাম
ইনডোর মেজানাইনস
অভ্যন্তরীণ পার্টিশন
সরঞ্জাম ফ্রেম
অস্থায়ী অন্দর কাঠামো
তাদের নিজস্ব পেইন্ট বা প্রতিরক্ষামূলক আবরণ প্রাপ্ত প্রকল্প
বৃষ্টি, ঘনীভবন, উপকূলীয় লবণ স্প্রে, চাপা অবস্থা বা ক্ষয়কারী রাসায়নিকের দীর্ঘায়িত এক্সপোজারের জন্য এটিকে চিকিত্সা না করা কালো ইস্পাত হিসাবে নির্বাচন করা উচিত নয়।
বহিরঙ্গন বা আর্দ্র অ্যাপ্লিকেশনের জন্য, গ্যালভানাইজড সি বিভাগ বা অন্য নির্দিষ্ট জারা-সুরক্ষা ব্যবস্থা বিবেচনা করা উচিত।
হালকা ইস্পাত বিল্ডিংগুলিতে সি বিভাগগুলি ছাদ এবং প্রাচীরের গৌণ সদস্য হিসাবে ব্যবহার করা যেতে পারে। স্প্যান, লোড, ব্যবধান, বাতাসের অবস্থা এবং সংযোগের নকশা অনুযায়ী বিভাগের আকার এবং বেধ নির্বাচন করা উচিত।
ঠাণ্ডা-গঠিত অংশগুলির তুলনামূলকভাবে কম স্ব-ওজন অন্দর মেজানাইন এবং প্ল্যাটফর্ম সিস্টেমগুলির জন্য উপযোগী হতে পারে যেখানে বিদ্যমান বিল্ডিংয়ের অতিরিক্ত ডেড লোডের সীমাবদ্ধতা রয়েছে।
সি বিভাগগুলি অভ্যন্তরীণ প্রাচীর ফ্রেমিং, সিলিং সাপোর্ট সিস্টেম, পার্টিশন স্ট্রাকচার এবং অন্যান্য লাইটওয়েট ফ্রেমিং অ্যাপ্লিকেশনের জন্য উপযুক্ত।
বিভাগগুলিকে সরঞ্জাম সমর্থন, তারের এবং পাইপ সমর্থন ফ্রেম, মেশিনের কাঠামো এবং শিল্প বন্ধনীতে তৈরি করা যেতে পারে।
সি বিভাগগুলি র্যাক, ওয়ার্কস্টেশন, হালকা প্ল্যাটফর্ম এবং অন্যান্য শিল্প কাঠামোর জন্য ব্যবহার করা যেতে পারে যখন নির্বাচিত বিভাগটি প্রয়োজনীয় লোডের জন্য যাচাই করা হয়েছে।
বিভিন্ন প্রকল্পের জন্য প্রায়ই বিভিন্ন গর্ত নিদর্শন এবং সদস্য দৈর্ঘ্য প্রয়োজন। সাইটে প্রতিটি বিভাগ কাটার পরিবর্তে, উত্পাদন লাইন অনুমোদিত ফ্যাব্রিকেশন অঙ্কন অনুযায়ী সদস্যদের প্রস্তুত করতে পারে।
উপলব্ধ বিকল্প অন্তর্ভুক্ত:
কাস্টম বিভাগের মাত্রা
কাস্টম প্রাচীর বেধ
3-12 মি নির্দিষ্ট দৈর্ঘ্য
প্রাক খোঁচা গর্ত
অঙ্কন অনুযায়ী গর্ত নিদর্শন
কাটা থেকে দৈর্ঘ্য উত্পাদন
কোণ কাটা
বিশেষ শেষ প্রক্রিয়াকরণ
পৃষ্ঠ চিকিত্সা ব্যবস্থা
কাস্টমাইজড উত্পাদনের জন্য, ক্রেতাদের বিভাগ অঙ্কন, উপাদান গ্রেড, প্রাচীর বেধ, দৈর্ঘ্য, গর্ত ব্যাস এবং ব্যবধান, পরিমাণ, এবং প্রয়োজনীয় পৃষ্ঠ চিকিত্সা প্রদান করা উচিত।
ঠান্ডা-গঠিত বিভাগগুলির জন্য, চূড়ান্ত বিভাগের জ্যামিতিটি আগত ইস্পাত স্ট্রিপের অবস্থা এবং রোল-গঠন প্রক্রিয়ার স্থায়িত্বের সাথে ঘনিষ্ঠভাবে সম্পর্কিত।
গুণমান পরীক্ষা তাই সমগ্র উত্পাদন রুট কভার.
উপাদান পরিদর্শন: Q235B বা Q355B উপাদান তথ্য এবং ইনকামিং ফালা অবস্থা উত্পাদন আগে চেক করা হয়.
বেধ পরিদর্শন: সমাপ্ত অংশ নির্দিষ্ট প্রাচীর-বেধের প্রয়োজনীয়তা পূরণ করে তা নিশ্চিত করার জন্য প্রকৃত স্ট্রিপ বেধ পর্যবেক্ষণ করা হয়।
বিভাগ পরিদর্শন: বিভাগের গভীরতা, ফ্ল্যাঞ্জের মাত্রা এবং অন্যান্য গুরুত্বপূর্ণ মাত্রাগুলি গঠনের পরে পরীক্ষা করা হয়।
সরলতা পরিদর্শন: সমাপ্ত সদস্যদের নমন, মোচড় এবং বিকৃতির জন্য পরীক্ষা করা হয়।
গর্ত পরিদর্শন: প্রাক-খোঁচা পণ্যগুলির জন্য, গর্তের ব্যাস, ব্যবধান এবং অবস্থান উত্পাদন অঙ্কনের বিপরীতে পরীক্ষা করা হয়।
দৈর্ঘ্য পরিদর্শন: বান্ডিল করার আগে কাটা দৈর্ঘ্য পরীক্ষা করা হয়।
ব্যাচের সামঞ্জস্যতা: দীর্ঘ উত্পাদন চলাকালীন মাত্রাগত প্রবাহ সনাক্ত করার জন্য বিভিন্ন উত্পাদন পর্যায়ের নমুনাগুলি তুলনা করা হয়।
এই পদ্ধতিটি বৃহৎ অর্ডারগুলির জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ শত শত সদস্য জুড়ে পুনরাবৃত্তি করা একটি ছোট মাত্রিক বিচ্যুতি সাইটে উল্লেখযোগ্য ইনস্টলেশন সমস্যা তৈরি করতে পারে।
রোংহেং ইন্টেলিজেন্ট ম্যানুফ্যাকচারিং (তিয়ানজিন) আমদানি ও রপ্তানি কোং লিমিটেড তিয়ানজিন গেফু স্টিল দ্বারা সমর্থিত একটি আন্তর্জাতিক বিক্রয় প্ল্যাটফর্মের মাধ্যমে ইস্পাত পণ্য সরবরাহ করে।
তিয়ানজিনের ডাকিউঝুয়াং ইন্ডাস্ট্রিয়াল জোনে অবস্থিত, কোম্পানিটি স্টিলের পাইপ, ফাঁপা অংশ, ইস্পাত প্রোফাইল, গ্যালভানাইজড পণ্য এবং ফটোভোলটাইক মাউন্টিং সিস্টেমগুলি কভার করে ইস্পাত উত্পাদন এবং প্রক্রিয়াকরণ সংস্থানগুলির সাথে কাজ করে।
প্রকৌশল সংগ্রহের জন্য, সরবরাহ পক্ষ সমর্থন করতে পারে:
বাল্ক ইস্পাত আদেশ
স্থির-দৈর্ঘ্য উত্পাদন
প্রি-পঞ্চড সি বিভাগ
কাস্টমাইজড মাত্রা
OEM/ODM প্রয়োজনীয়তা
প্রকল্পের প্রয়োজনীয়তা অনুযায়ী তৃতীয় পক্ষের পরিদর্শন
কন্টেইনার চালান
স্ট্যান্ডার্ড MOQ হল একটি 20-ফুট ধারক, প্রায় 20-25 টন। স্পেসিফিকেশন, পরিমাণ, প্রক্রিয়াকরণ এবং কাস্টমাইজেশন প্রয়োজনীয়তার উপর নির্ভর করে স্ট্যান্ডার্ড লিড টাইম সাধারণত 15-25 দিন।
একটি উদ্ধৃতির জন্য, সবচেয়ে দরকারী তথ্য হল সি-সেকশনের আকার, প্রাচীরের বেধ, উপাদানের গ্রেড, দৈর্ঘ্য, গর্তের প্যাটার্ন, পরিমাণ, পৃষ্ঠের চিকিত্সা, গন্তব্য এবং প্রযোজ্য মান।
হ্যাঁ, ঠাণ্ডা-গঠিত C বিভাগগুলি কাঠামোগত এবং সেকেন্ডারি ফ্রেমিং সদস্য হিসাবে ব্যাপকভাবে ব্যবহৃত হয়। যাইহোক, শুধুমাত্র গঠন প্রক্রিয়া থেকে শক্তি বিচার করা যায় না। বিভাগের আকার, প্রাচীর বেধ, ইস্পাত গ্রেড, স্প্যান, লোড, ব্রেসিং, সংযোগ পদ্ধতি, এবং বকলিং আচরণ সব বিবেচনা করা আবশ্যক।
এটি উল্লেখযোগ্যভাবে হালকা হতে পারে যখন একটি দক্ষভাবে ডিজাইন করা পাতলা-প্রাচীরের সি বিভাগ প্রয়োজনীয় কাঠামোগত ক্ষমতা পূরণ করতে পারে। প্রকৃত ওজন পার্থক্য নির্বাচিত বিভাগ এবং প্রকৌশল নকশা উপর নির্ভর করে।
পাতলা-প্রাচীরযুক্ত বিভাগগুলির সঠিক নকশা এবং সংযম প্রয়োজন। স্থানীয় বাকলিং, বিকৃতি, পার্শ্বীয় স্থায়িত্ব এবং সংযোগের বিশদগুলি চেক করা উচিত নয় যে একটি পাতলা অংশ একটি ভারী হট-রোল্ড চ্যানেলের মতো কাজ করবে।
হ্যাঁ। বারবার বল্টু গর্ত বা অন্যান্য খোলার জন্য স্বয়ংক্রিয় পাঞ্চিং ব্যবস্থা করা যেতে পারে। গর্তের ব্যাস, ব্যবধান, প্রান্তের দূরত্ব, এবং প্যাটার্ন উৎপাদনের আগে বানোয়াট অঙ্কন থেকে নিশ্চিত করা উচিত।
দীর্ঘমেয়াদী বহিরঙ্গন এক্সপোজার জন্য চিকিত্সা না করা কালো ইস্পাত সুপারিশ করা হয় না। বৃষ্টি, ঘনীভবন, লবণ স্প্রে এবং অন্যান্য আর্দ্রতা ক্ষয়কে ত্বরান্বিত করতে পারে। গ্যালভানাইজড বা পেইন্টেড সি বিভাগগুলি আরও উপযুক্ত যেখানে জারা সুরক্ষা প্রয়োজন।
একটি শুষ্ক, ভাল বায়ুচলাচল অন্দর পরিবেশে, অতিরিক্ত জারা সুরক্ষা সবসময় প্রয়োজন নাও হতে পারে। যদি আর্দ্রতা, ঘনীভবন, রাসায়নিক বাষ্প বা অন্যান্য ক্ষয়কারী অবস্থা থাকে, তাহলে একটি উপযুক্ত প্রতিরক্ষামূলক আবরণ বিবেচনা করা উচিত।
Q355B-এর Q235B-এর তুলনায় উচ্চতর সুনির্দিষ্ট ফলন শক্তি রয়েছে এবং যখন কাঠামোগত নকশার জন্য আরও বেশি উপাদান শক্তির প্রয়োজন হয় তখন এটি নির্বাচন করা যেতে পারে। এটা স্বয়ংক্রিয়ভাবে মানে না যে প্রতিটি Q355B বিভাগ পাতলা করা যেতে পারে; সম্পূর্ণ কাঠামোগত নকশা এখনও চেক করা প্রয়োজন.
সাধারণ দৈর্ঘ্য 6 মিটার, 9 মিটার এবং 12 মিটার। স্থির-দৈর্ঘ্য কাটিয়া প্রকল্পের প্রয়োজনীয়তা অনুযায়ী ব্যবস্থা করা যেতে পারে।
হ্যাঁ। কাস্টমাইজড বিভাগের মাত্রা, প্রাচীর বেধ, দৈর্ঘ্য, গর্ত নিদর্শন, এবং অন্যান্য প্রক্রিয়াকরণ প্রয়োজনীয়তা অঙ্কন এবং উত্পাদন সম্ভাব্যতা অনুযায়ী আলোচনা করা যেতে পারে।
সি-সেকশনের মাত্রা, দেয়ালের বেধ, উপাদানের গ্রেড, প্রয়োজনীয় দৈর্ঘ্য, পরিমাণ, প্রযোজ্য হলে গর্তের প্যাটার্ন, পৃষ্ঠের চিকিত্সা এবং বিতরণের প্রয়োজনীয়তা প্রদান করুন। অ-মানক পণ্যগুলির জন্য একটি বিভাগ অঙ্কন সুপারিশ করা হয়।
ঠিকানা
সেকেন্ডারি আর্টারিয়াল রোড নং 2-1, দাকিউঝুয়াং ইন্ডাস্ট্রিয়াল জোনের সম্প্রসারণ এলাকা, জিংহাই জেলা, তিয়ানজিন, চীন
টেলিফোন
ইমেইল