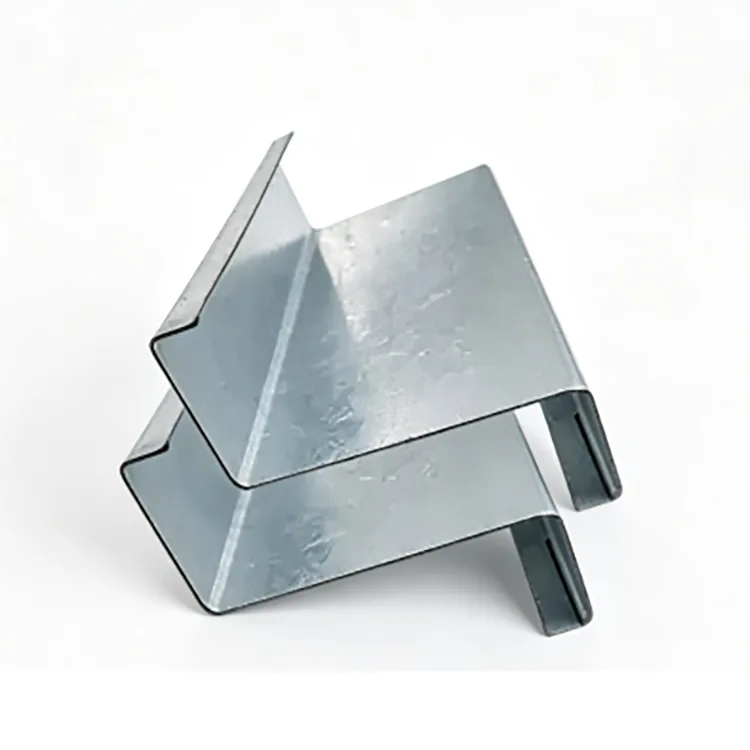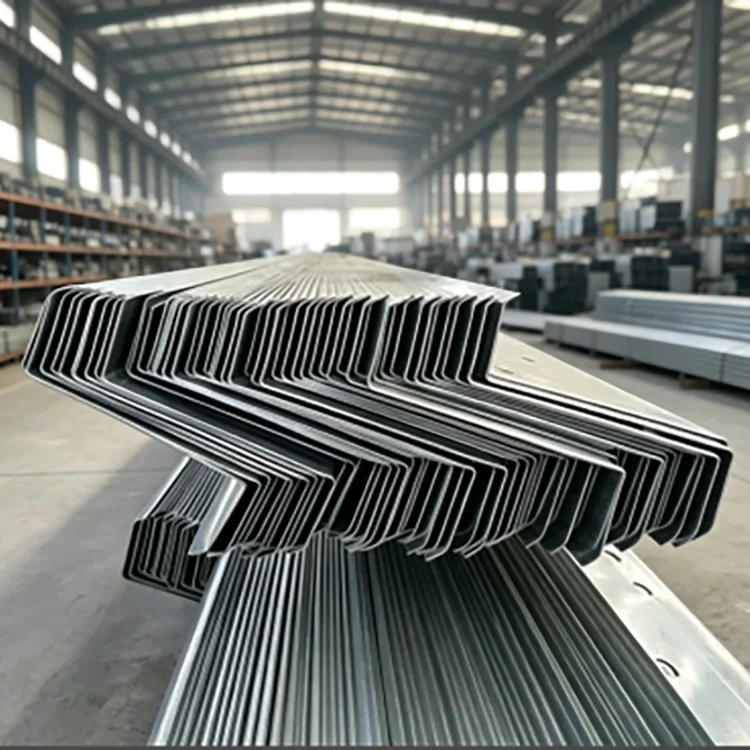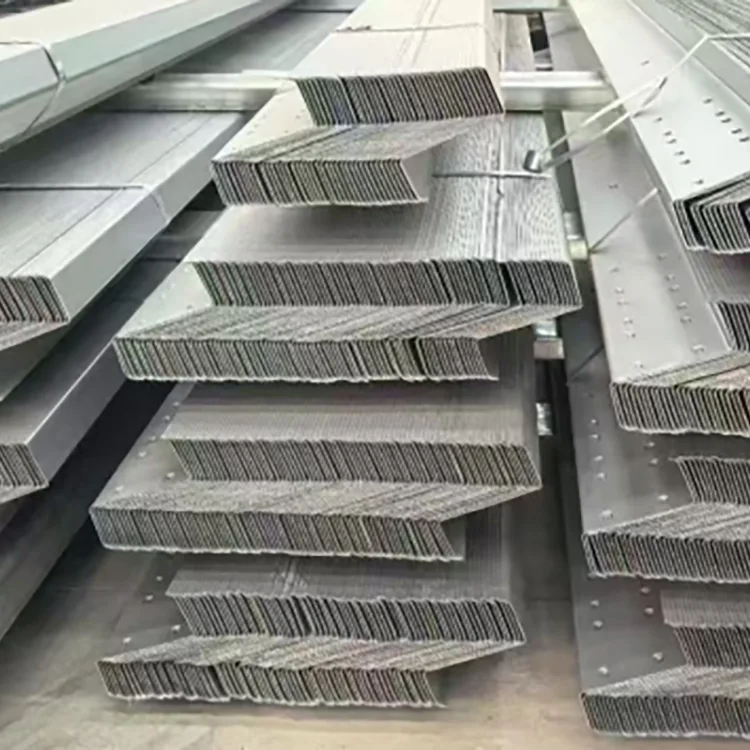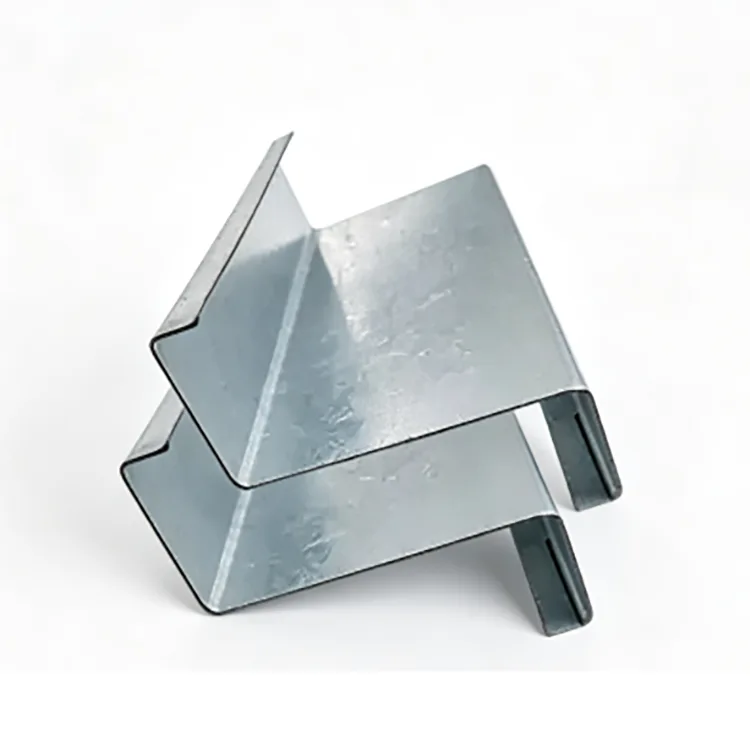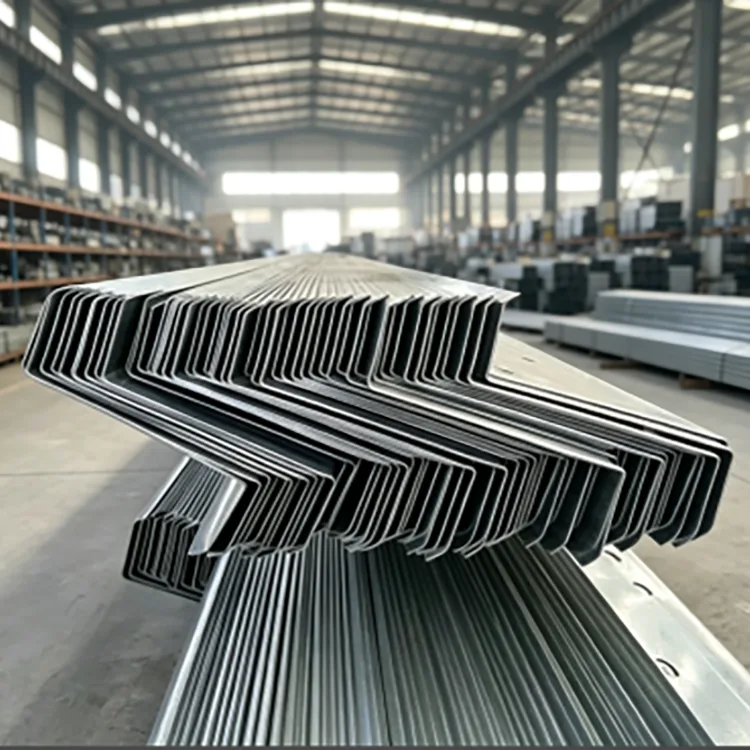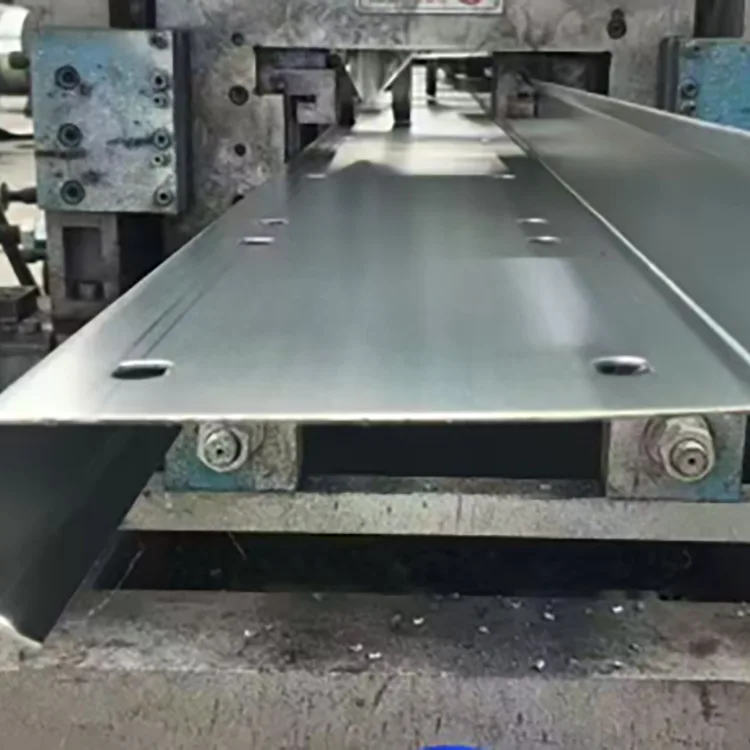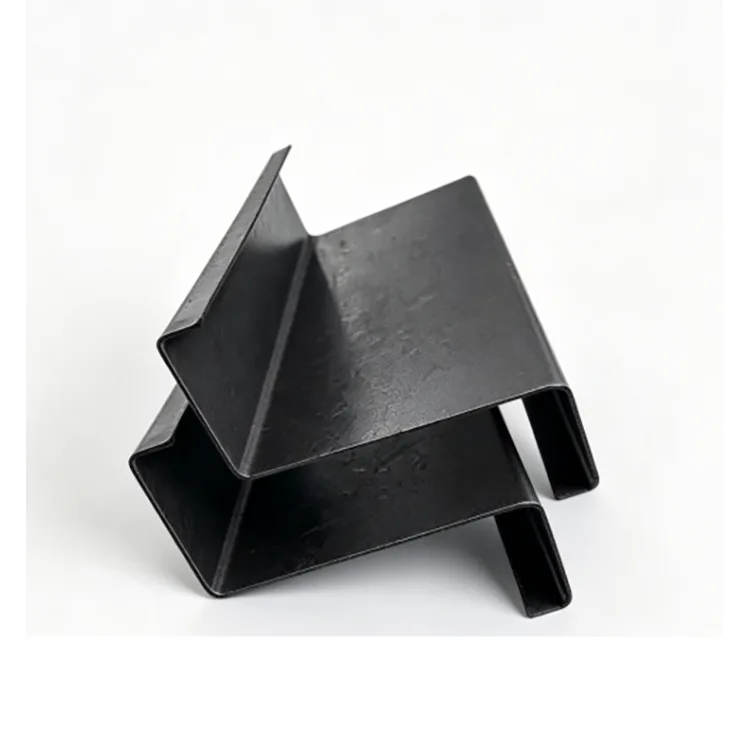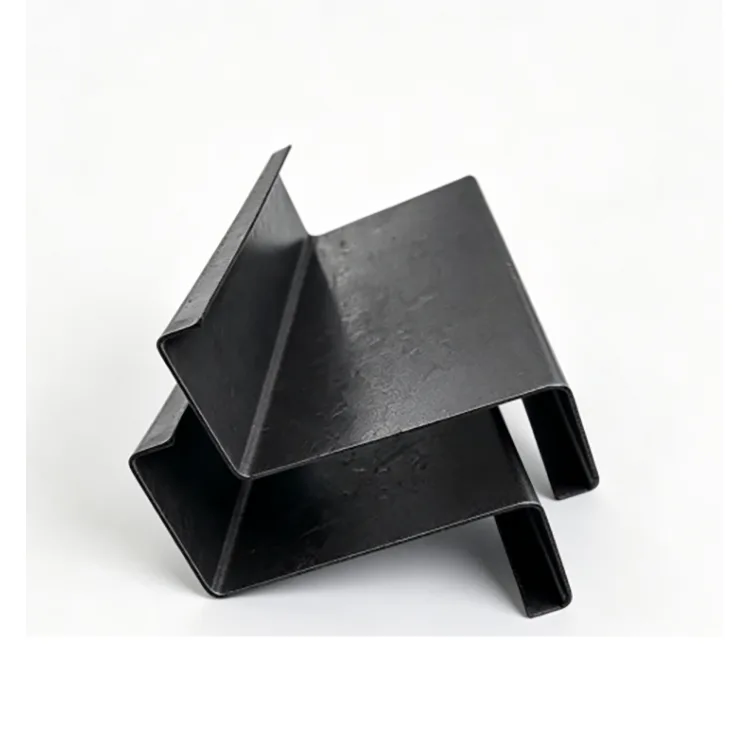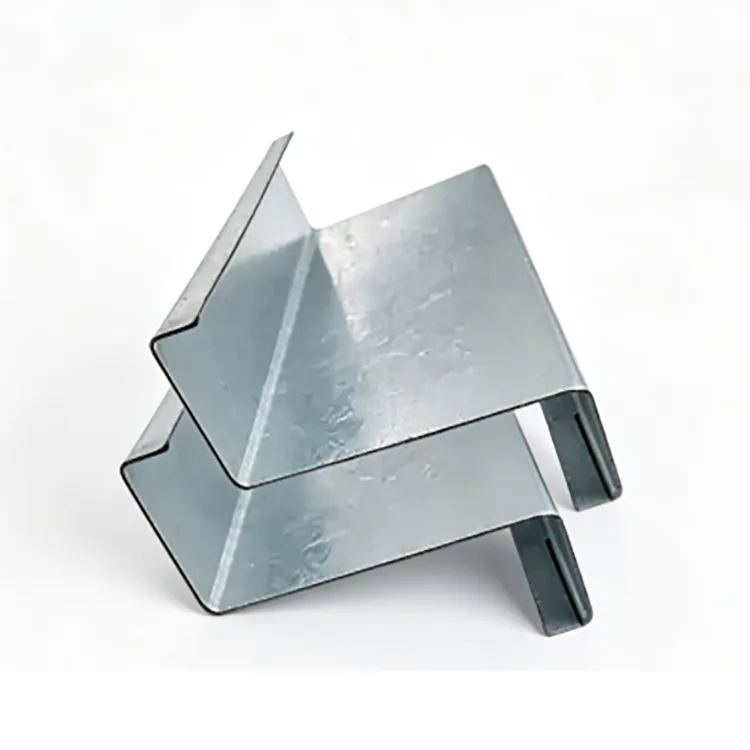
একটি হট-ডিপ গ্যালভানাইজড জেড পুরলিন প্রথমে একটি জেড বিভাগে গঠিত হয় এবং পরে একটি ফিনিশড প্রোফাইল হিসাবে গ্যালভানাইজ করা হয়। এটি ঢালু ছাদের কাঠামোগুলিকে জেড স্টিলের ওভারল্যাপ সুবিধা দেয় যখন গঠিত কোণগুলি, সংযোগের জায়গাগুলি এবং বাইরের ক্ষয় থেকে পাঞ্চ করা গর্তগুলিকে রক্ষা করে৷ এটি সাধারণত কারখানার ছাদ, ছাদের পিভি, উপকূলীয় ভবন, পশুসম্পদ সুবিধা এবং আর্দ্র শিল্প কাঠামোর জন্য নির্দিষ্ট করা হয়।
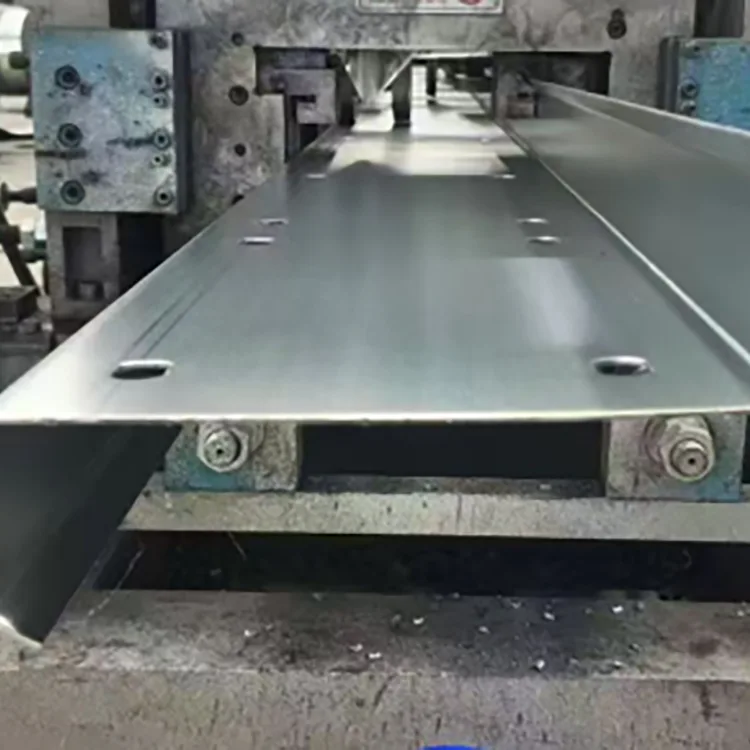
Galvanized Z purlin হল একটি ঠান্ডা-গঠিত কাঠামোগত বিভাগ যা Q235B বা Q355B ইস্পাত স্ট্রিপ থেকে তৈরি। Z প্রোফাইল তৈরি করতে স্ট্রিপটি একাধিক ফর্মিং রোলের মধ্য দিয়ে যায়, তারপরে কাটা, পাঞ্চিং এবং কর্নার প্রসেসিং। সমাপ্ত সদস্য তারপর একটি সম্পূর্ণ অংশ হিসাবে আচার, fluxed এবং হট-ডিপ galvanized হয়.
Z প্রোফাইলটি প্রধানত ঢালু ছাদে ব্যবহৃত হয় কারণ সন্নিহিত সদস্যরা তাদের প্রান্তে ওভারল্যাপ করতে পারে। এটি ক্রমাগত purlin লাইন সমর্থন করে এবং প্রচলিত C বিভাগের তুলনায় পৃথক জয়েন্টগুলি কমাতে পারে। এটি প্রাচীর ফ্রেমিং এবং অন্যান্য হালকা ইস্পাত কাঠামোর জন্যও ব্যবহার করা যেতে পারে যখন এর জ্যামিতি এবং লোড ক্ষমতা ডিজাইনের সাথে মানানসই।
ম্যানুফ্যাকচারিং সিকোয়েন্সটি গুরুত্বপূর্ণ: গ্যালভানাইজ করার আগে গঠন, কাটা এবং পাঞ্চিং সম্পন্ন করা হয়, যার ফলে সম্পূর্ণ Z বিভাগ এবং এর প্রক্রিয়াকৃত এলাকাগুলি গ্যালভানাইজিং পর্যায়ে জিঙ্ক আবরণ পেতে পারে।
যেখানে Z বিভাগ একটি পার্থক্য করে
একটি Z purlin এর সংজ্ঞায়িত বৈশিষ্ট্য হল সন্নিহিত সদস্যদের মধ্যে ওভারল্যাপ।
একটি ঢালু ছাদে, সন্নিহিত Z বিভাগের উপরের এবং নীচের ফ্ল্যাঞ্জগুলি ওভারল্যাপ করতে পারে, যার ফলে ছাদের কাঠামোর মধ্য দিয়ে পুরলিন লাইন চলতে পারে। এটি প্রতিটি স্প্যানে পৃথক সদস্যদের তুলনায় কাটিং এবং সংযোগের কাজ কমাতে পারে।
10° এর উপরে ঢাল সহ ছাদগুলি সাধারণত Z-সেকশন ওভারল্যাপের সুবিধা নেওয়ার জন্য বেশি উপযুক্ত। প্রায় 8° এর নিচে, একটি C purlin একটি সহজ বিন্যাস দিতে পারে।
Z purlins এছাড়াও প্রাচীর purlins হিসাবে ব্যবহার করা যেতে পারে. চূড়ান্ত বিভাগে কাঠামোগত অঙ্কন এবং লোড গণনা অনুসরণ করা উচিত।
ফ্যাব্রিকেশনের পরে গ্যালভানাইজিং করা হয়
ইস্পাত ফালা প্রথম সমাপ্ত Z বিভাগে প্রক্রিয়া করা হয়. সদস্য গ্যালভানাইজিং স্নানে প্রবেশের আগে কাটিং, পাঞ্চিং এবং কোণার কাজ সম্পন্ন হয়। তারপর সম্পূর্ণ প্রোফাইলটি পরিষ্কার করা হয়, ফ্লাক্স করা হয় এবং প্রায় 450 ডিগ্রি সেলসিয়াসে গলিত জিঙ্কে নিমজ্জিত করা হয়।
ইস্পাত কুণ্ডলী → সমতলকরণ → কোল্ড রোল গঠন → স্থির-দৈর্ঘ্য কাটিং → পাঞ্চিং এবং কর্নার কাটিং → সোজা করা এবং স্ট্রেস রিলিফ → ডিগ্রেসিং এবং পিকলিং → ফ্লাক্সিং → শুকানো → হট-ডিপ গ্যালভানাইজিং → কুলিং এবং প্যাসিভেশন → দস্তা আবরণ পরিদর্শন → প্যাক ইনস্পেক্টিং
এই ক্রমটি গঠিত কোণ এবং সংযোগ ছিদ্রগুলিকে সম্পূর্ণ প্রোফাইলের সাথে একসাথে গ্যালভানাইজ করার অনুমতি দেয়।
প্রধান স্পেসিফিকেশন
আইটেম
স্পেসিফিকেশন
ইস্পাত গ্রেড
Q235B, Q355B
বিভাগ পরিসীমা
Z100–Z300
প্রাচীর বেধ
1.2-3.0 মিমি
গঠন পদ্ধতি
ঠান্ডা রোল গঠন
গ্যালভানাইজিং পদ্ধতি
সামগ্রিক হট-ডিপ galvanizing পরে গঠন
স্ট্যান্ডার্ড জিংক লেপ
≥85 μm
বর্ধিত আবরণ
120-180 μm
উচ্চ জারা আবরণ
200-275 μm
সারফেস
সিলভার-ধূসর হট-ডিপ গ্যালভানাইজড ফিনিস
পৃষ্ঠের প্রয়োজনীয়তা
কোন উন্মুক্ত ইস্পাত, অত্যধিক দস্তা জমা বা পিলিং
প্রক্রিয়াকরণ
কাটিং, পাঞ্চিং, কোণার কাটা, নির্দিষ্ট দৈর্ঘ্য উত্পাদন
কাঠামোগত ইস্পাত মান
GB/T 6728-2025
গ্যালভানাইজিং স্ট্যান্ডার্ড
EN ISO 1461
দস্তা আবরণ জারা পরিবেশের সাথে মিলিত হওয়া উচিত
সাধারণ অভ্যন্তরীণ বহিরঙ্গন এক্সপোজারের জন্য, যেমন সাধারণ কারখানার ছাদ এবং ছাদের পিভি কাঠামো লবণ স্প্রে বা রাসায়নিক গ্যাস ছাড়াই, ≥85 μm হল একটি সাধারণ প্রারম্ভিক স্পেসিফিকেশন।
পশুসম্পদ ভবন, আর্দ্র কর্মশালা এবং নদীর ধারের কাঠামোর জন্য, 120-180 μm একটি উচ্চ স্তরের আবরণ প্রদান করে।
উপকূলীয় অঞ্চল, বন্দর, রাসায়নিক উদ্ভিদ এবং বর্জ্য জলের আশেপাশের জন্য, প্রস্তাবিত পরিসর 200-275 μm পর্যন্ত বাড়ানো যেতে পারে।
পরিবেশ
প্রস্তাবিত দস্তা আবরণ
শুকনো ইনডোর
Uncoated Z purlin যথেষ্ট হতে পারে
সাধারণ অভ্যন্তরীণ বহিরঙ্গন
≥85 μm
আর্দ্র / মাঝারি জারা
120-180 μm
উপকূলীয় / শক্তিশালী জারা
200-275 μm
প্রকল্পের জারা পরিবেশ এবং নকশা প্রয়োজনীয়তা অনুযায়ী চূড়ান্ত আবরণ নিশ্চিত করা উচিত।
Q235B নাকি Q355B?
সাধারণ কারখানার ছাদ, ছাদের ফটোভোলটাইক স্ট্রাকচার এবং কৃষি বিল্ডিংগুলির জন্য, প্রয়োজনীয় বিভাগ এবং বেধ গণনা করা লোডগুলি পূরণ করলে Q235B সাধারণত যথেষ্ট।
Q355B বড়-স্প্যান purlins, ভারী তুষার এলাকা, শক্তিশালী-বাতাস অঞ্চল এবং দাবি উপকূলীয় প্রকল্পের জন্য উপযুক্ত। সরবরাহকৃত প্রকল্পের ডেটার উপর ভিত্তি করে, Q355B তুলনামূলক অবস্থার অধীনে একই বিভাগে প্রায় 30% বেশি লোড-ভারিং ক্ষমতা প্রদান করতে পারে। এটি একটি ছোট অংশ বা কম ইস্পাত খরচের অনুমতি দেয় কিনা তা কাঠামোগত গণনা দ্বারা নির্ধারণ করা আবশ্যক।
উপাদান গ্রেড তাই কাঠামোগত প্রয়োজন অনুযায়ী নির্বাচন করা উচিত.
জেড সেকশন এবং ওয়াল থিকনেস সিলেকশন
বিভাগের উচ্চতা purlin এর সামগ্রিক জ্যামিতি নির্ধারণ করে, যখন দেয়ালের বেধ লোড এবং বিকৃতির প্রতিরোধকে প্রভাবিত করে।
জেড উচ্চতা
সাধারণ আবেদন
Z100–Z140
ছোট স্প্যান, হালকা লোড, সেকেন্ডারি purlins, গ্রিনহাউস কাঠামো
Z160–Z200
কারখানার ছাদ purlins, ছাদের PV, সাধারণ ইস্পাত ভবন
Z220–Z300
বড় স্প্যান ছাদ, ভারী তুষার বোঝা, বড় শিল্প ভবন
প্রাচীর বেধ জন্য:
1.2-1.4 মিমি সাধারণত ছোট-স্প্যান এবং হালকা-লোড ঘের অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয়।
1.5-2.0 মিমি হল কারখানার ছাদের পুরলিন্স এবং ছাদের ফটোভোলটাইক কাঠামোর সাধারণ পরিসর।
2.2-3.0 মিমি বেশি উপযোগী যখন ছাদে বড় স্প্যান বা বেশি তুষার, বাতাস বা কাঠামোগত লোড থাকে।
স্প্যান, পুরলিন ব্যবধান, ছাদের লোড এবং অনুমতিযোগ্য বিচ্যুতি সহ বিভাগের উচ্চতা এবং বেধ একসাথে নির্বাচন করা উচিত।
যেখানে Galvanized Z Purlin ব্যবহার করা হয়
ইস্পাত কারখানার ছাদ: উন্মুক্ত শিল্প ভবনের জন্য ছাদের পুরলিন্স এবং প্রাচীরের পুরলিন্স।
ছাদের ফটোভোলটাইক সিস্টেম: বিশেষ করে ঢালু ছাদ যেখানে জেড-সেকশন ওভারল্যাপ পুরলিন বিন্যাসকে সহজ করতে পারে।
উপকূলীয় বিল্ডিং: উপকূলরেখা এবং বন্দরগুলির কাছে উন্মুক্ত ছাদ এবং ঘেরের ব্যবস্থা, যেখানে প্রয়োজন সেখানে একটি বর্ধিত দস্তা আবরণ ব্যবহার করে।
পশুসম্পদ এবং কৃষি কাঠামো: উচ্চ-আদ্রতা শেড, গ্রিনহাউস এবং অন্যান্য ভবন যেখানে ঘনীভবন ইস্পাত ক্ষয়কে ত্বরান্বিত করতে পারে।
আর্দ্র শিল্প সুবিধা: ওয়ার্কশপের চারপাশে ছাদ এবং প্রাচীর কাঠামো যেখানে সাধারণ কালো ইস্পাত অতিরিক্ত ক্ষয় সুরক্ষা প্রয়োজন।
আউটডোর লাইট-গেজ ইস্পাত কাঠামো: পৌরসভা এবং অন্যান্য উন্মুক্ত ঢালু-ছাদের কাঠামো।
হট-ডিপ গ্যালভানাইজিং কি যোগ করে
দস্তা আবরণ বাধা সুরক্ষা এবং বলি সুরক্ষা প্রদান করে। এটি ইস্পাত স্তরকে আর্দ্রতা এবং অক্সিজেন থেকে আলাদা করে, যখন দস্তা স্থানীয় আবরণের ক্ষতির ছোট এলাকার চারপাশে বৈদ্যুতিক রাসায়নিক সুরক্ষা প্রদান করতে পারে।
এটি ছাদের purlins জন্য দরকারী কারণ একটি ইনস্টল করা ছাদ কাঠামো পুনরায় রং করা মাটির স্তরে ইস্পাত চিকিত্সার চেয়ে আরো কঠিন।
হট-ডিপ গ্যালভানাইজিং গঠিত পৃষ্ঠ জুড়ে জারা সুরক্ষা প্রদান করে। এটি কাটা এবং ঢালাইয়ের পরে সঠিক নিষ্কাশন, সংযোগ নকশা বা সাইট মেরামতের বিকল্প নয়।
তিনটি কমন প্রকিউরমেন্ট তুলনা
Galvanized Z purlin বনাম galvanized C purlin
Z purlin বিশেষভাবে উপযোগী যখন পার্শ্ববর্তী সদস্যরা একটি ঢালু ছাদ বরাবর ওভারল্যাপ করতে পারে। C purlin প্রায়শই চাটুকার ছাদ বা লেআউটের জন্য বেশি সুবিধাজনক যেখানে ওভারল্যাপ সামান্য ব্যবহারিক সুবিধা দেয়।
Galvanized Z purlin বনাম আঁকা Z purlin
পেইন্ট পৃষ্ঠ সুরক্ষা প্রদান করে, কিন্তু কোণ, গর্ত, কাটা এবং সংযোগ বিন্দুর চারপাশের ক্ষতি বিবেচনা করা প্রয়োজন। হট-ডিপ গ্যালভানাইজিং সম্পূর্ণ প্রোফাইলে প্রয়োগ করা হয় এবং উন্মুক্ত স্টিলের জন্য জারা সুরক্ষা প্রদান করে। প্রায়শই উদ্ধৃত "5-10 গুণ বেশি" জীবনকে সর্বজনীন নিয়ম হিসাবে বিবেচনা করা উচিত নয় কারণ পেইন্টের কার্যকারিতা আবরণ সিস্টেম, প্রস্তুতি এবং এক্সপোজারের উপর অনেক বেশি নির্ভর করে।
ইলেক্ট্রোগালভানাইজড আবরণ সাধারণত হট-ডিপ গ্যালভানাইজড আবরণের চেয়ে অনেক পাতলা হয়। দীর্ঘমেয়াদী বহিরঙ্গন এক্সপোজারের জন্য, হট-ডিপ গ্যালভানাইজিং সাধারণত নির্দিষ্ট করা হয় যখন যথেষ্ট দস্তা সুরক্ষা প্রয়োজন হয়।
অর্ডার করার আগে ক্রেতাদের কী পরীক্ষা করা উচিত
একটি প্রকৌশলী ছাদ প্রকল্পের জন্য, অর্ডারটি কেবলমাত্র "Z purlin" এর চেয়ে বেশি চিহ্নিত করা উচিত।
বিভাগ: Z100–Z300 বা একটি অঙ্কন-নির্দিষ্ট প্রোফাইল।
পাঞ্চিং: অঙ্কন অনুযায়ী গর্ত ব্যাস, ব্যবধান এবং অবস্থান।
সারফেস: গরম-ডুব তৈরি এবং তৈরির পরে গ্যালভানাইজড।
একটি স্পষ্ট স্পেসিফিকেশন যেমন Q355B / Z200 / 2.0 mm / 200 μm দস্তা / নির্দিষ্ট দৈর্ঘ্য / প্রি-পাঞ্চড "গ্যালভানাইজড জেড ইস্পাত" এর জন্য একটি সাধারণ অনুরোধের চেয়ে উদ্ধৃত করা এবং ধারাবাহিকভাবে উত্পাদন করা প্রস্তুতকারকের পক্ষে সহজ।
সংযোগ এবং সাইট প্রক্রিয়াকরণ
গ্যালভানাইজ করার আগে প্রধান কাটিং এবং পাঞ্চিং সম্পূর্ণ করা উচিত। যদি সাইটে অতিরিক্ত ড্রিলিং বা কাটা অনিবার্য হয়, উন্মুক্ত ইস্পাত পরিষ্কার করা উচিত এবং একটি উপযুক্ত জিঙ্ক-সমৃদ্ধ মেরামতের আবরণ দিয়ে চিকিত্সা করা উচিত।
ঢালাই ঢালাই চারপাশে দস্তা অপসারণ. ঢালাই করার পরে, এলাকা পরিষ্কার এবং মেরামত করা উচিত। যেখানে স্ট্রাকচারাল ডিজাইন অনুমতি দেয়, বোল্টযুক্ত সংযোগগুলি গ্যালভানাইজড purlins-এ পরিচালনা করা সহজ।
উত্পাদন এবং মান নিয়ন্ত্রণ
উত্পাদন নিয়ন্ত্রণ ইস্পাত ফালা দিয়ে শুরু হয়। রোল গঠনের আগে আগত কয়েলটি গ্রেড, বেধ এবং পৃষ্ঠের অবস্থার জন্য পরীক্ষা করা হয়।
গঠনের সময়, মাত্রিক পরীক্ষাগুলি বিভাগের উচ্চতা, ফ্ল্যাঞ্জ জ্যামিতি, দেয়ালের বেধ, সোজাতা এবং মোচড়ের উপর ফোকাস করে। পাঞ্চিং অনুমোদিত অঙ্কন বিরুদ্ধে চেক করা হয়.
গ্যালভানাইজ করার পরে, আবরণটি কভারেজ, পুরুত্ব, চেহারা এবং ত্রুটি যেমন খালি জায়গা, খোসা ছাড়ানো বা অত্যধিক দস্তা তৈরির জন্য পরীক্ষা করা হয়। স্থির-দৈর্ঘ্যের নির্ভুলতা এবং সামগ্রিক সোজাতাও প্যাকিংয়ের আগে পরীক্ষা করা হয়।
পশুসম্পদ, আর্দ্র কর্মশালা বা নদীর ধারের প্রকল্প: Q235B বা Q355B, 120–180 μm।
উপকূলীয় বা বন্দর প্রকল্প: Q355B, 200–275 μm, কাঠামোগত লোডের জন্য নির্বাচিত প্রাচীর বেধ সহ।
ভারী বাতাস বা তুষার সহ বড়-স্প্যানের ছাদ: Q355B, বড় Z বিভাগ এবং 2.2-3.0 মিমি প্রাচীর পুরুত্ব যেখানে প্রয়োজন।
ড্রাই ইনডোর ছাদ: কোল্ড-গঠিত জেড পুরলিন আরও লাভজনক পছন্দ হতে পারে।
FAQ
প্রশ্ন ১. Z purlins ওভারল্যাপ করার সময় কি দস্তার আবরণ ক্ষতিগ্রস্ত হবে?
গ্যালভানাইজড আবরণের ভাল আনুগত্য থাকলে সাধারণ বোল্টেড ওভারল্যাপ বড়-ক্ষেত্রের পিলিং সৃষ্টি করবে না। দস্তা সমৃদ্ধ মেরামত পেইন্ট দিয়ে ছোট যান্ত্রিক ক্ষতি মেরামত করা যেতে পারে।
প্রশ্ন ২. গ্যালভানাইজড Z purlins ঝালাই করা যাবে?
হ্যাঁ, তবে জোড়ের চারপাশে দস্তার আবরণ তাপ দ্বারা ক্ষতিগ্রস্ত হবে। ঢালাইয়ের পরে ঢালাইয়ের জায়গা পরিষ্কার এবং মেরামত করা উচিত। বোল্টেড সংযোগগুলি সাধারণত পছন্দ করা হয় যেখানে ব্যবহারিক।
Q3. Z purlin শুধুমাত্র ছাদের জন্য উপযুক্ত?
নং এটি একটি প্রাচীর purlin হিসাবে ব্যবহার করা যেতে পারে. যাইহোক, C purlins প্রায়ই প্রাচীর সিস্টেমের জন্য আরও সুবিধাজনক কারণ জেড-সেকশন ওভারল্যাপ উল্লম্ব প্রাচীর ফ্রেমিংয়ে কম উপযোগী।
Q4. গ্যালভানাইজড জেড পুরলিন কি 25 বছরের ছাদের পিভি প্রকল্পের জন্য ব্যবহার করা যেতে পারে?
এটি দীর্ঘ-জীবনের পিভি কাঠামোর জন্য নির্দিষ্ট করা যেতে পারে, তবে দস্তা আবরণটি অবশ্যই প্রকৃত পরিবেশের সাথে মিলে যেতে হবে। অভ্যন্তরীণ এবং উপকূলীয় প্রকল্পগুলি স্বয়ংক্রিয়ভাবে একই আবরণ বেধ ব্যবহার করা উচিত নয়।
প্রশ্ন 5. আমি কীভাবে একটি Z purlin শনাক্ত করব যা গঠনের আগে গ্যালভানাইজ করা হয়েছিল?
দস্তার আবরণ ক্রমাগত ফাটল বা খোসা ছাড়ানোর জন্য গঠিত কোণগুলি পরীক্ষা করুন। সংগ্রহের জন্য, প্রস্তুতকারকের প্রক্রিয়াটি নিশ্চিত করুন এবং হট-ডিপ গ্যালভানাইজিং করার আগে Z বিভাগটি গঠন এবং পাঞ্চ করতে হবে।
প্রশ্ন ৬. প্রস্তুতকারক কি প্রি-পাঞ্চড Z purlins সরবরাহ করতে পারে?
হ্যাঁ। গর্তের আকার, ব্যবধান এবং অবস্থান কাঠামোগত অঙ্কন অনুযায়ী উত্পাদিত হতে পারে। গ্যালভানাইজ করার আগে পাঞ্চিং সম্পূর্ণ করা প্রক্রিয়াকৃত এলাকাগুলিকে গ্যালভানাইজিং পর্যায়ে জিঙ্ক গ্রহণ করতে দেয়।
প্রশ্ন ৭. উপকূলের কাছাকাছি কোন দস্তা আবরণ ব্যবহার করা উচিত?
শক্তিশালী উপকূলীয় এক্সপোজারের জন্য, একটি 200-275 μm আবরণ একটি প্রাথমিক প্রয়োজন হিসাবে নির্দিষ্ট করা যেতে পারে। প্রকল্পের জারা অবস্থা এবং প্রযোজ্য স্পেসিফিকেশন অনুযায়ী চূড়ান্ত আবরণ নির্ধারণ করা উচিত।
প্রশ্ন ৮. একটি ঘন Z purlin সবসময় ভাল?
না। একটি মোটা প্রাচীর ইস্পাত খরচ এবং খরচ বাড়ায়। সঠিক বেধ স্প্যান, ব্যবধান, বায়ু এবং তুষার লোড, বিভাগের উচ্চতা এবং কাঠামোগত গণনার উপর নির্ভর করে।
হট ট্যাগ: Galvanized Z Purlin প্রস্তুতকারক, Z Purlin সরবরাহকারী, Galvanized Steel Z Purlin
RongHeng কে আপনার প্রয়োজনীয় ইস্পাত পণ্য, আকার, গ্রেড, পরিমাণ, কাস্টমাইজেশন এবং ডেলিভারির প্রয়োজনীয়তা বলুন এবং আমাদের রপ্তানি দল আপনার অনুসন্ধান পর্যালোচনা করতে পারে।
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি